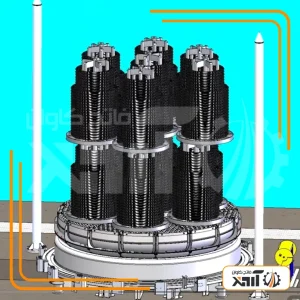
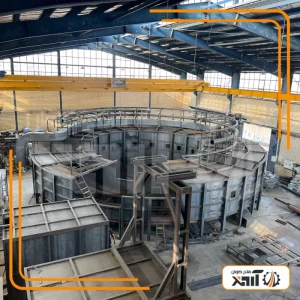
صنعت تولید مصالح ساختمانی و بهویژه انواع خشت و بلوک رسی، در گذر زمان دگرگونیهای فنی بنیادینی را در زمینه بازده حرارتی و پایداری اتمسفر پشت سر گذاشته است. هسته اصلی زنجیره ارزش در تمامی خطوط صنعتی، کوره پخت آجر است؛ واحدی متمرکز که انرژی حاصل از احتراق سوختهای فسیلی یا جریانهای کنترلشده الکتریکی را در قالب چرخههای کاملاً مهندسیشده به ساختار متخلخل گلی اعمال میکند. خشت خام پس از شکلدهی، رطوبت اولیه و ساختاری مشخصی را در بافت فیزیکی خود نگه میدارد و چنانچه تحت یک دیاگرام توزیع دمای پیوسته و محاسبهشده قرار نگیرد، دچار اعوجاج، ترکهای انقباضی و تفکیک ساختاری در سطوح پیوند کائولن میشود.
در دهههای گذشته، اتکای کارخانجات سنتی بر سازههای بسته با اتلاف حرارتی بالا، ضریب تبدیل سوخت به محصول سالم را به شدت کاهش داده بود. بازطراحی سازههای پیرولیز (کوره پیرولیز) و پخت متناسب با استانداردهای ترمودینامیک صنعتی، امکان تثبیت خواص مکانیکی، کاهش درصد جذب آب و تولید بلوکهایی با مقاومت فشاری یکنواخت را فراهم آورده است. برای دسترسی به خطوط مکانیزه و دریافت مشاورههای تخصصی مهندسی جهت بازسازی یا پیادهسازی خطوط نوین صنعتی، صنعتگران و فعالان بخش مسکن و مصالح میتوانند مستقیماً به شرکت فنی مهندسی فاتح کاوان آروند مراجعه کرده یا از راهنماییهای واحد پشتیبانی فنی این مجموعه بهرهمند شوند.
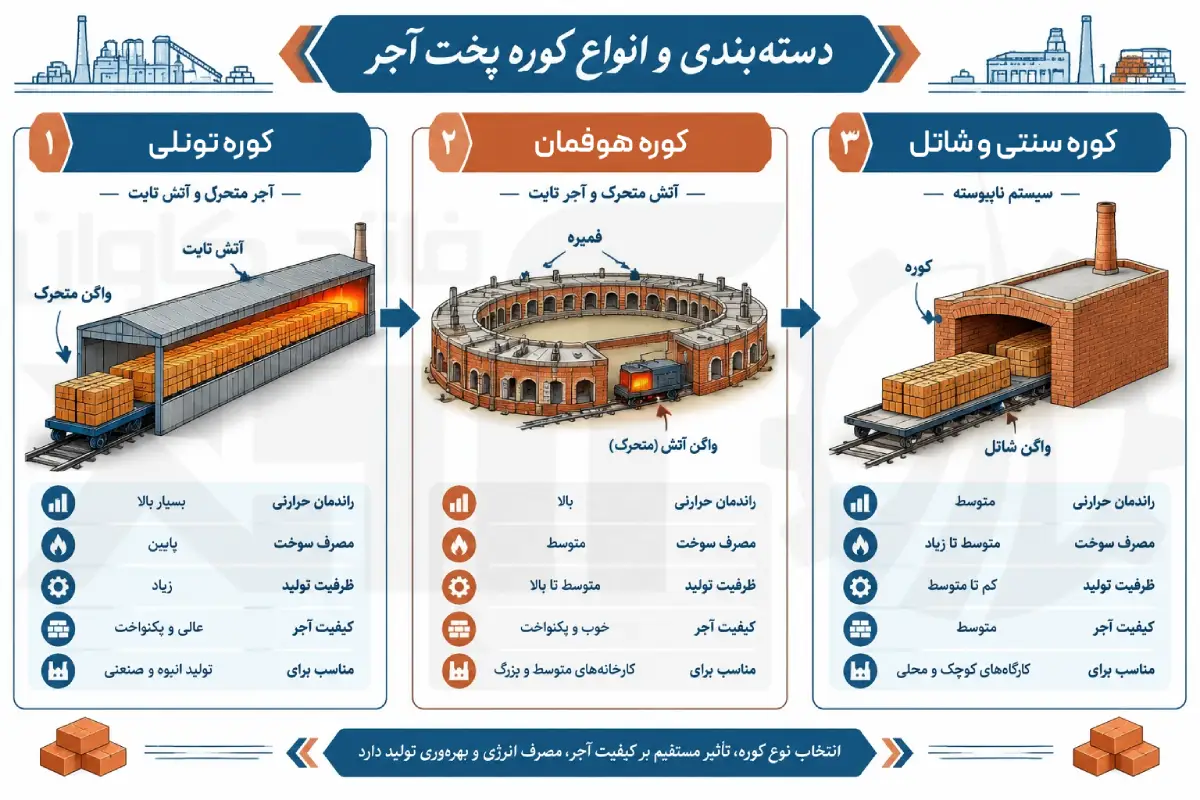
شناخت ساختار انتقال حرارت در تجهیزات پخت آجر با تکیه بر وضعیت قرارگیری قطعات خام و موقعیت مشعلها انجام میپذیرد. در متون مرجع مکانیک حرارت، این کورهها را بر مبنای حرکت ماده اولیه یا جابهجایی جریان احتراق به سه شیوه سنتی، نیمهپیوسته و مداوم صنعتی دستهبندی میکنند که هرکدام نیازمند محاسبات ویژهای در زمینه مصالح دیرگداز و دیوارههای نگهدارنده هستند.
جدول دستهبندی و مقایسه انواع کوره پخت آجر
| نوع کوره | وضعیت آجر (بار) | وضعیت جبهه آتش | نوع تولید | راندمان مصرف انرژی | کاربرد اصلی صنعتی |
|---|---|---|---|---|---|
| کوره تونلی مدرن | متحرک (روی واگن ریلی) | ثابت در زون پخت | پیوسته (Continuous) | بسیار بالا (بهینهترین مدل) | کارخانجات صنعتی با تیراژ بالا، آجر نما و نسوز |
| کوره هوفمان (Hoffmann) | ثابت درون قمیرهها | متحرک و چرخشی | نیمهپیوسته | متوسط تا خوب | کارخانجات نیمهصنعتی و خطوط تولید آجر فشاری و سفال |
| کوره شاتل (واگنی) | متحرک (ورود و خروج واگن) | ثابت درون اتاقک | ناپیوسته (Batch) | خوب و قابل کنترل | قطعات نسوز ویژه، آجرهای دکوراتیو و سفارشهای خاص |
| کوره سنتی (تنورهای/چاهی) | ثابت درون مخزن | ثابت در کف محفظه | ناپیوسته و دستی | بسیار پایین با اتلاف شدید | تولید سنتی و منسوخشده، فاقد کنترل یکنواخت دما |
سازههای چاهی یا تنورهای سنتی از کهنترین مدلهای پخت خشت محسوب میشوند که در آنها هم آجرها به صورت ایستا درون محفظه چیده شده و هم کانون احتراق در بخش تحتانی ثابت باقی میماند. توزیع نابرابر شار دمایی در ارتفاع محفظه سبب میشود محصولاتی با خصوصیات فیزیکی متفاوت به دست آیند؛ قطعات نزدیک به کانون آتش اصطلاحاً به آجر جوش و سبز تیره تبدیل میشوند و بخشهای فوقانی به دلیل افت گرما به صورت آجر بهی، ابلق یا کمپخت باقی میمانند. این تجهیزات امروزه به دلیل راندمان بسیار نازل و انتشار کنترلنشده گازهای گلخانهای از دایره تولیدات مهندسی کنار گذاشته شدهاند.
کوره هوفمان که نخستین بار در قرن نوزدهم ثبت گردید، روشی بهینه را از طریق تفکیک محفظهها و جابهجایی تدریجی آتش در سالنهای حلقهای یا بیضیشکل معرفی کرد. در این مکانیزم، آجرها درون اتاقکهایی با درگاههای موسوم به قمیره ثابت باقی میمانند و شبکه مشعلها به همراه لولههای مکش دود در امتداد تونل جابهجا میشوند. بدنه این کورهها عموماً از آجرهای دیرگداز شاموتی با آستانه پایداری حرارتی بین ۱۳۰۰ تا ۱۴۰۰ درجه سانتیگراد ساخته میشود تا پایداری سازه در درازمدت حفظ گردد. انواع این کوره بر پایه دودکش مرکزی، دودکشهای جانبی مجزا و کانالهای رطوبتگیری اختصاصی پیادهسازی میشوند تا بهرهوری بازیابی گرما به بیشترین مقدار ممکن برسد.
تجهیزات مدرن متکی بر کوره تونلی هستند که در آنها شعلهها و مشعلهای دمابالا در جایگاه مشخصی از طول محفظه ثابت شدهاند و محصولات سوار بر واگنهای ریلی مخصوص، مسافت طراحیشده تونل را با سرعتی کنترلشده طی میکنند. طول این سازهها شرایط مطلوبی برای تفکیک دقیق سه منطقه پیشگرمایش، پخت اصلی و خنکسازی فراهم میسازد. انتقال یکپارچه جرم و حرارت در تمام اضلاع واگن، انطباق کاملی با الزامات استانداردهای کنترل کیفیت مدرن دارد. مهندسان مجرب شرکت فنی مهندسی فاتح کاوان آروند توانایی طراحی، ساخت اسکلت فلزی، پوششدهی لایههای نسوز و راهاندازی این سامانهها را به صورت کاملاً سفارشی در اختیار متقاضیان صنعتی قرار میدهند.
برای واحدهایی که تیراژ پایینتری داشته یا اقدام به فرآوری قطعات ویژه مهندسی و آجرهای دکوراتیو و نسوز میکنند، کورههای شاتل گزینهای کاربردی به شمار میروند. این تجهیزات واگندار، عملیات احتراق و سردسازی را در یک سازه مجزا با راندمان قابلقبول و اتلاف حداقلی پوشش میدهند، هرچند که در تناژهای سنگین کارخانهای، کماکان کوره تونلی گزینه اول اقتصادی است.
بهرهوری بالای کوره تونلی ناشی از تقسیمبندی فضایی آن به بخشهای کاری مجزاست. بر اساس بررسیهای ترمودینامیکی موجود در مراجع مهندسی، طول یک کوره تونلی به طور معمول بر حسب درصد به سه ناحیه مشخص تقسیم میشود:
| ناحیه فرآیندی | سهم تقریبی از طول کل | محدوده دمایی تقریبی | وظیفه اصلی مکانیکی و ترمودینامیکی |
|---|---|---|---|
| منطقه پیشگرمایش (Preheating) | حدود ۲۰ درصد | ۱۰۰ تا ۸۰۰ درجه سانتیگراد | خروج آب ساختاری، تجزیه املاح و کربناتها، مهار شوک تنشی |
| منطقه پخت اصلی (Firing) | حدود ۶۰ درصد | ۸۰۰ تا ۱۲۰۰ درجه سانتیگراد | فاز مایعسازی سطحی، زینترینگ، تثبیت ساختار بلوری کائولن |
| منطقه خنکسازی (Cooling) | حدود ۲۰ درصد | محیط تا ۸۰۰ درجه سانتیگراد | انجماد فاز شیشهای، مهار پدیده کوارتز اینورژن، بازیابی هوای داغ |
جریان هوای مکششده از بخش انتهایی کوره با جذب گرمای آجرهای پختهشده، نقش یک خنککننده پیوسته را بازی میکند و همزمان به عنوان هوای پیشگرم احتراق به سمت مشعلهای بخش میانی هدایت میشود. افزون بر این، هوای داغ خروجی از سقف منطقه خنککن به سمت دالانهای خشککن اولیه خط تولید فرستاده میشود که این چرخه بازیافت، مصرف خالص گاز یا گازوئیل را به شکل چشمگیری پایین میآورد.
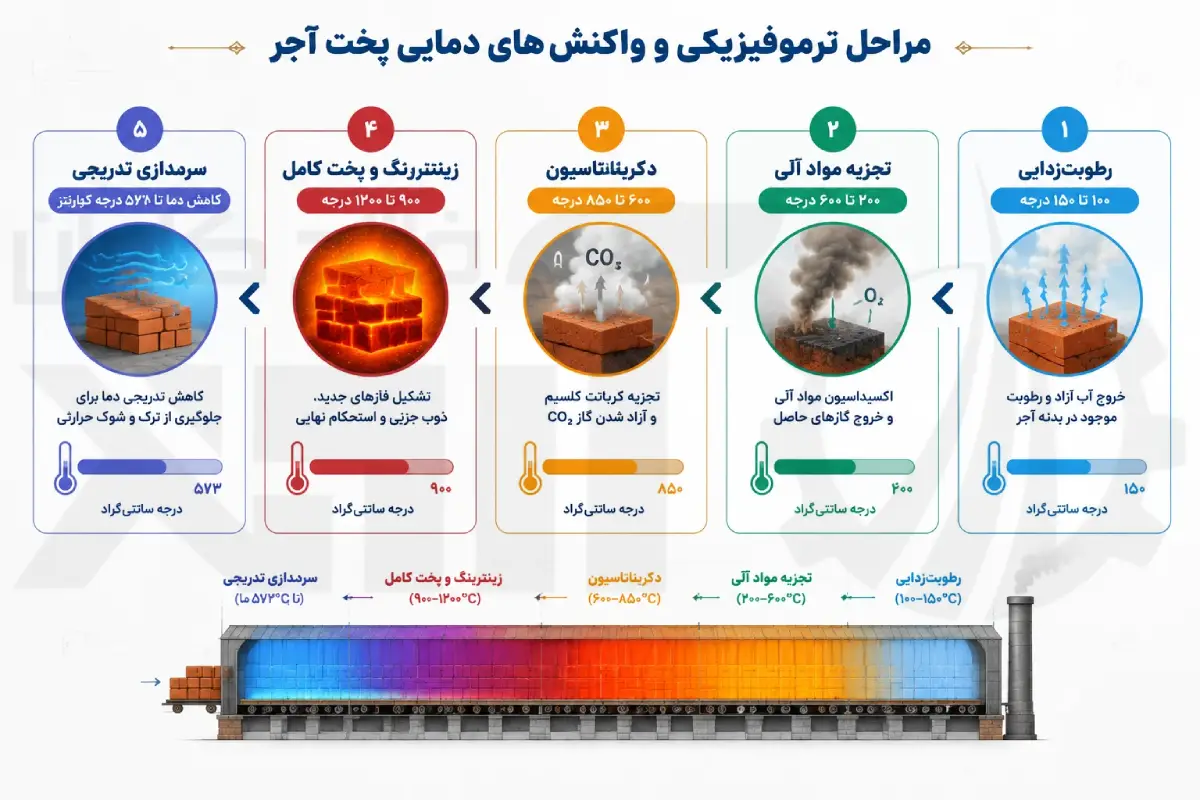
پخت خشت تنها یک عملیات حرارتدهی ساده نیست، بلکه مجموعهای پیوسته از تبدیلات کانیشناسی، فعلوانفعالات شیمیایی و بازآراییهای دانهای است که کیفیت نهایی آجر را رقم میزنند. تنظیم دقیق نرخ صعود و فرود دما از پدید آمدن خامپختگی مغز خشت یا ذوب سطحی نامتقارن ممانعت به عمل میآورد.
| مرحله حرارتی | بازه دمایی (°C) | تغییرات فیزیکی و شیمیایی | هدف فرآیندی | عارضه در صورت عدم کنترل |
|---|---|---|---|---|
| ۱. رطوبتزدایی اولیه | دمای محیط تا ۱۵۰ | تبخیر آب مکانیکی و خروج رطوبت از منافذ مویینه | خشکشدن کامل بدون شوک | ترکیدگی و خردشدن خشت در اثر فشار بخار |
| ۲. اکسیداسیون و تجزیه آلی | ۲۰۰ تا ۶۰۰ | سوختن مواد هیدروکربنی و کربن، تجزیه گوگرد | حذف ناخالصیها و آمادهسازی مغز آجر | ایجاد مغز سیاه (Black Coring) در مرکز آجر |
| ۳. دکربناتاسیون | ۶۰۰ تا ۸۵۰ | تجزیه سنگآهک (CaCO_3) و خروج کامل گاز CO_2 | تخریب ساختار کائولن و پایهریزی فاز سیلیکاتی | تاولزدگی سطحی و کاهش چسبندگی بافت |
| ۴. زینترینگ و ویتریفیکاسیون | ۹۰۰ تا ۱۲۰۰ | تشکیل فاز شیشهای مذاب، اتصال بلورها و زینترینگ | دستیابی به مقاومت فشاری و سختی استاندارد | عدم پخت یکدست یا دفرمهشدن ناشی از ذوب بیش از حد |
| ۵. سرمایش تدریجی | ۱۲۰۰ تا دمای محیط | تثبیت ساختار شیشهای، عبور آهسته از نقطه 573 درجه سانتی گراد | مهار جهش حجمی در کوارتز آلفا به بتا | شوک حرارتی، ایجاد ترکهای مویی و شکستگی قطعه |
در گستره دمایی بین ۱۰۰ تا ۱۵۰ درجه سانتیگراد، باقیمانده آب مکانیکی که در مراحل پیشین خشککن تبخیر نشده بود، از منافذ مویینه فرار میکند. شیب افزایش دما در این مقطع باید کاملاً مهارشده باشد، زیرا افزایش شتابزده فشار بخار در مجراهای فشرده سبب انفجار موضعی یا ترکیدگی قطعه میگردد.
با ورود واگن یا جبهه آتش به محدوده ۲۰۰ تا ۶۰۰ درجه سانتیگراد، مواد هیدروکربنی و آلی موجود در خاک رسی میسوزند. اکسیداسیون ترکیبات گوگردی و تجزیه ترکیبات سولفاتی نیز در این فاز آغاز میشود. وجود هوای مازاد کافی در اتمسفر کوره پخت آجر طی این بازه حیاتی است تا مغز محصول به رنگ سیاه یا متخلخل ناخواسته (Black Coring) دچار نشود.
در بازه ۶۰۰ تا ۸۵۰ درجه سانتیگراد، کربنات کلسیم و منیزیم موجود در خاک تجزیه شده و گاز دیاکسید کربن از بدنه متصاعد میگردد. ساختمان صفحهای و مولکولی رسهای کائولینیتی شکسته شده و مقدمات شکلگیری فازهای سیلیکاتی سخت پایهریزی میشود. ناتوانی در خروج گازها در این تراز دمایی، پس از شروع تشکیل فاز مذاب به پفکردگی موضعی قطعه خواهد انجامید.
اوج فرآیند حرارتی در محدوده دمایی ۹۰۰ تا ۱۲۰۰ درجه سانتیگراد به ثبت میرسد؛ این گستره بر اساس نوع ماده اولیه تغییر مییابد؛ به طوری که آجر فشاری و رسی معمولی در دمای ۹۰۰ الی ۱۰۵۰ درجه سانتیگراد فرآوری میشود، اما تولید آجر نسوز و نماهای پرمقاومت به حرارتی بالغ بر ۱۲۰۰ درجه سانتیگراد و بالاتر نیاز دارد. در این دما، ترکیبات سیلیکاتی زودگداز به فاز مایع تغییر شکل داده، فواصل خالی میان بلورها را میپوشانند و با ایجاد فرآیند شیشهای شدن (Vitrification)، استحکام خمشی و فشاری آجر را به بیشترین حد استاندارد میرسانند.
مرحله فرود حرارتی در انتهای کوره نیازمند پایش مداوم است. افت ناگهانی دما باعث ایجاد تنشهای شدید ساختاری میشود. به عنوان مثال، در دمای ۵۷۳ درجه سانتیگراد، پدیده تبدیل فاز کوارتز آلفا به بتا همراه با جهش حجمی آنی رخ میدهد؛ اگر نرخ عبور از این دما کنترل نشود، خردشدگی میکروسکوپی در بافت آجر شکل خواهد گرفت.
برای محاسبه دقیق نرخ رمپ حرارتی و نصب سنسورهای ابزار دقیق جهت پایش یکنواخت تمامی این گامها، ارتباط با متخصصان شرکت فنی مهندسی فاتح کاوان آروند و استفاده از خدمات پشتیبانی این برند، خطای ناشی از پخت غیراصولی را به حداقل ممکن میرساند.
ساخت کوره پخت آجر نیازمند ترکیب همافزای مکانیک سازه، مهندسی مواد نسوز و مدارات الکترونیک قدرت است. نبود محاسبات دقیق در هرکدام از این حوزهها، افت راندمان مصرف سوخت و فرسایش زودهنگام کلاف فلزی را در پی خواهد داشت.
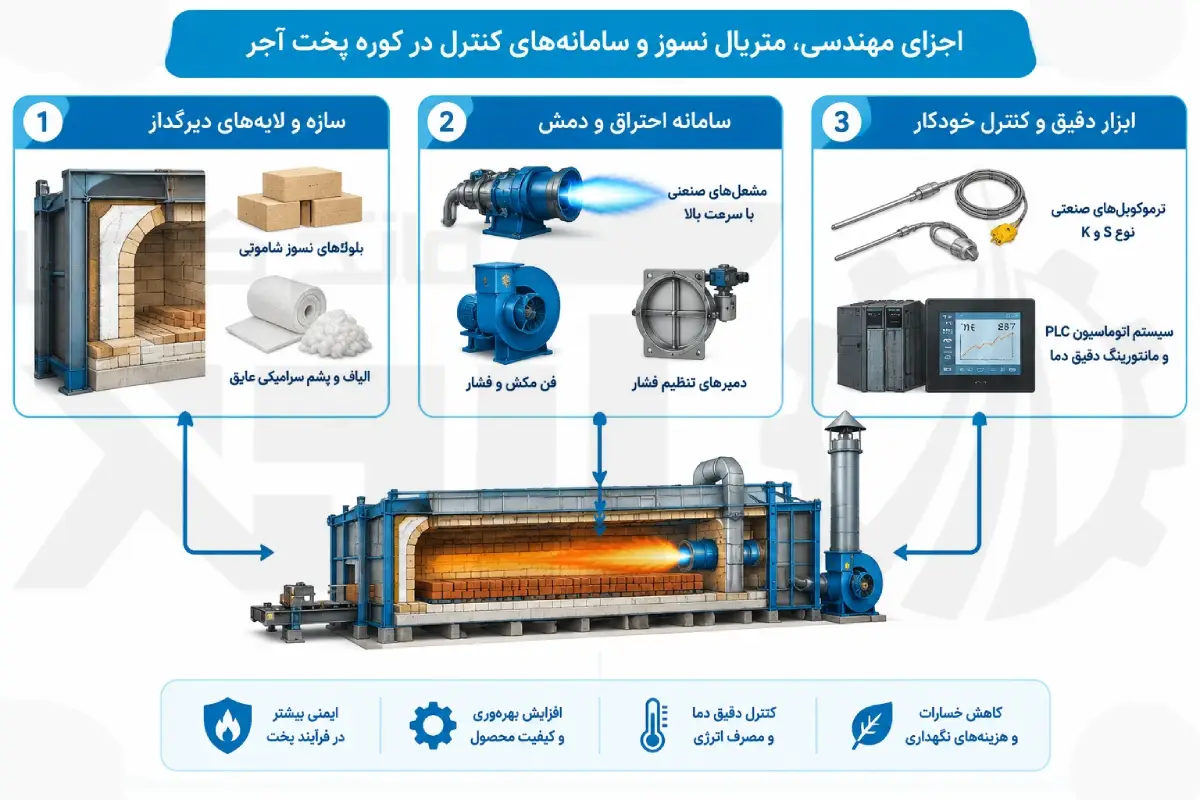
| بخش کوره | زیرمجموعهها و قطعات کلیدی | متریال و استاندارد فنی | نقش عملکردی در سامانه |
|---|---|---|---|
| سازه و لایههای دیرگداز | دیواره داخلی، سقف قوسی، بدنه واگن | آجر نسوز شاموتی (تحمل تا C°1400)، پشم سرامیک دانسیته بالا | حفظ بار حرارتی، مقاومت در برابر سایش گازها و جلوگیری از اتلاف انرژی |
| سامانه احتراق و دمش | مشعلهای سرعتبالا (High Velocity)، لولههای توزیع گاز | مشعلهای چدنی/فولادی با نازل استیل نسوز، فن مکنده و دمنده سانتریفیوژ | تزریق یکنواخت شعله، تنظیم فشار کوره و هدایت هوای گرم بازیابیشده |
| ابزار دقیق و مانیتورینگ | سنسورهای حرارتی، دمپرهای موتوری | ترموکوبلهای صنعتی تیپ K و S با غلاف سرامیکی، سیستم کنترل PLC و HMI | پایش زنده دیاگرام حرارتی، مدیریت نسبت سوخت به هوا و ثبت سوابق پخت |
| سیستم درزبندی و مکانیکال | آببند شنی (Sand Seal)، ریلها و چرخ واگن | ورقهای استیل ضدسایش، ماسه سیلیسی استاندارد، شاسی تیرآهن سنگین | عایقبندی تحتانی واگنها برای جلوگیری از داغشدن محور چرخها و نفوذ هوای سرد |
به منظور مقاومت در برابر سایش گازهای داغ و بار استاتیکی، دیوارههای داخلی کوره با بهرهگیری از بلوکهای دیرگداز شاموتی با آلومینای بالا و آجرهای سبک عایق پوشانده میشوند. در لایههای پشتی و سقف، پتوهای الیاف سرامیکی با دانسیته کنترلشده به کار میروند تا ضریب انتقال حرارت جداره به سمت محیط خارج تا حد استانداردهای بهینهسازی انرژی مهار شود.
توزیع حرارت در طول زون پخت از طریق تعبیه مشعلهای سرعتبالا در دیوارهها و سقف صورت میگیرد. تنظیم نرخ ورود هوا و سوخت (گاز شهری یا سوخت مایع) امکان ایجاد سه حالت اتمسفر اکسیدی، احیایی و خنثی را برای طراحان فراهم میکند. کنترل دقیق وضعیت اکسیداسیون آهن موجود در خاک رس، رنگ بدنه آجر از قرمز شفاف تا اخرایی یا تناژهای کهربایی را معین میسازد.
کوره پخت آجر مجهز به فنهای سانتریفیوژ مکنده قوی است که گازهای سنگین خروجی را از طریق دالانهای کف و کنارهها تخلیه میکنند. دمپرهای هیدرولیکی یا موتوری با تغییر سطح مقطع دهانهها، توازن فشار مثبت و منفی را در درازای محفظه تثبیت مینمایند تا از نفوذ ناخواسته هوای سرد پیرامونی ممانعت شود.
پایش پیوسته شرایط از طریق ترموکوبلهای صنعتی نوع K و S در نقاط استراتژیک سازه پیادهسازی میشود. دادههای جمعآوریشده به پیالسی مرکزی هدایت گشته و سیستم اتوماسیون، فرمانهای تنظیمی شیرهای برقی سوخت را اعمال میکند. شرکت فنی مهندسی فاتح کاوان آروند با تسلط بر ابعاد ساخت و نصب این تجهیزات اتوماسیون، ارتقای راندمان کورههای موجود و ساخت سازههای مدرن را به طور تخصصی به انجام میرساند. کارفرمایان محترم میتوانند جهت بازرسی و بهینهسازی سامانههای حرارتی کارخانه خود با تیم مهندسی این مجموعه تماس حاصل نمایند.
انرژی سهم چشمگیری از هزینه نهایی تولید هر قالب آجر را به خود اختصاص میدهد. بر این اساس، طراحی مهندسی کوره باید در پی مهار سه منبع اصلی اتلاف گرما باشد: انرژی بردهشده توسط گازهای حاصل از دودکش، تلفات هدایت گرمایی از دیوارهها و کف، و حرارت ذخیرهشده در بدنه واگنها و نسوزهای همراه.
یک راهحل کلیدی، بهکارگیری واگنهای عایق با ساختارهای متخلخل از جنس کوردریتی یا ملاتی سبک به جای پایههای سنگین سنتی است که بار مرده درون کوره را کاهش میدهد. علاوه بر این، درزبندی دقیق لبههای واگن با سیستم آببندی شنی (Sand Seal) اجازه فرار حرارت به شاسی حرکتی و ریلها را نمیدهد و استهلاک تجهیزات حرکتی چرخواگن را متوقف میسازد. طراحی کانالهای انتقال هوای ثانویه پیشرفته نیز موجب میشود اتلاف حرارتی دودکش تا بیش از ۳۰ درصد کاهش یافته و به گرمایش مقدماتی خشتهای تازه قالبگیریشده اختصاص یابد.
مدیران کارخانجاتی که با مسائل مربوط به هدررفت بالای سوخت یا فرسایش مصالح نسوز در سیستمهای فعال خود مواجه هستند، میتوانند به منظور بررسیهای میدانی، دریافت راهکارهای مهندسی بازسازی و پیادهسازی سامانههای عایقبندی نوین، به شرکت فنی مهندسی فاتح کاوان آروند مراجعه کرده و پروژههای خود را با پشتیبانی کارشناسان ارشد این حوزه هماهنگ سازند.
دمای مطلوب برای پخت خشت رسی معمولی، آجر فشاری و بلوکهای سفالی بین ۹۰۰ تا ۱۰۵۰ درجه سانتیگراد است، در حالی که آجر نسوز، سرامیکهای دیرگداز و نماهای خاص به دماهای بالای ۱۲۰۰ درجه سانتیگراد نیاز دارند تا فرآیند پیوند فاز مایع در آنها به تثبیت برسد.
در کوره هوفمان آجرها در اتاقکها مستقر بوده و آتش با اتصال دریچهها در سالن دور میزند، در صورتی که در کوره تونلی، مشعلها و زونهای دمایی کاملاً ثابت بوده و این واگنهای حامل آجر هستند که روی ریل از میان تونل عبور میکنند که این امر دقت و یکنواختی پخت را افزایش میدهد.
اگر افزایش دما در محدوده ۲۰۰ تا ۷۰۰ درجه سانتیگراد با سرعت غیرمجاز صورت گیرد و اتمسفر کوره فاقد اکسیژن مازاد باشد، ترکیبات آلی و کربنی موجود در گل به درستی نمیسوزند و پس از رسیدن به دمای ذوب سطحی، این مواد کربنی به صورت یک هسته سیاهرنگ در مرکز بلوک محبوس باقی میمانند.
استفاده از مصالح نسوز با دانسیته پایین و ضریب عایقبندی مناسب، درزبندی صحیح لایههای تحتانی واگنها از طریق آببندهای شنی، تنظیم الکترونیکی نسبت سوخت به هوا در مشعلها و هدایت جریان گرمای خروجی از زون خنککن به سمت دالانهای خشککن از موثرترین راهکارها هستند.
شرکت فنی مهندسی فاتح کاوان آروند ارائهدهنده کلیه خدمات از قبیل مطالعات اولیه ترمودینامیکی، طراحی جامع مکانیکال و نسوز، ساخت و نصب کورههای صنعتی پخت آجر، راهاندازی سامانههای اتوماسیون حرارتی و همچنین بهینهسازی و تعمیرات دورهای خطوط حرارتی فعال میباشد. برای استعلام شرایط فنی و شروع همکاری میتوانید با دپارتمان فروش و پشتیبانی این مرکز تماس برقرار نمایید.